بلبرینگهای غلتکی مخروطی به عنوان قطعات کلیدی برای تحمل بارهای ترکیبی شعاعی و محوری، به طور گسترده در توپی چرخ خودروها، گیربکسهای ماشینآلات راهسازی و محورهای اصلی ماشینابزار مورد استفاده قرار میگیرند. کیفیت تعمیر آنها به طور مستقیم با عمر مفید تجهیزات و ایمنی عملکرد مرتبط است. در ادامه به نکات کلیدی فنی در فرآیند تعمیر بلبرینگهای غلتکی مخروطی اشاره میشود.
یکم: جداسازی و بازرسی اولیه بلبرینگ
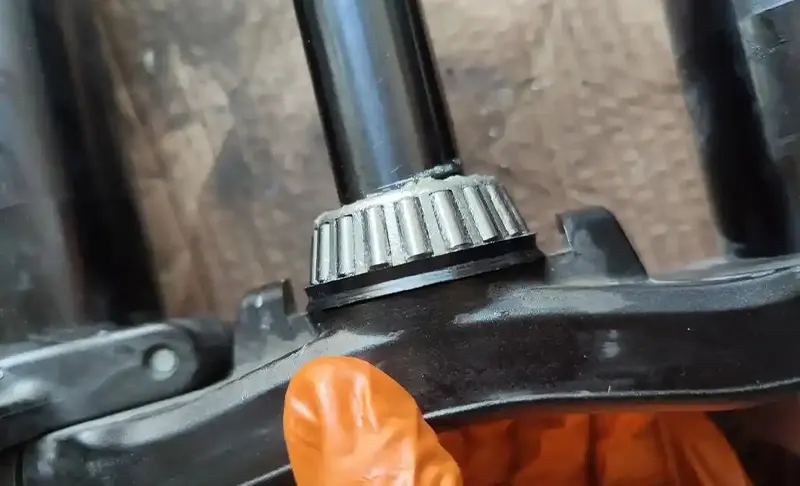
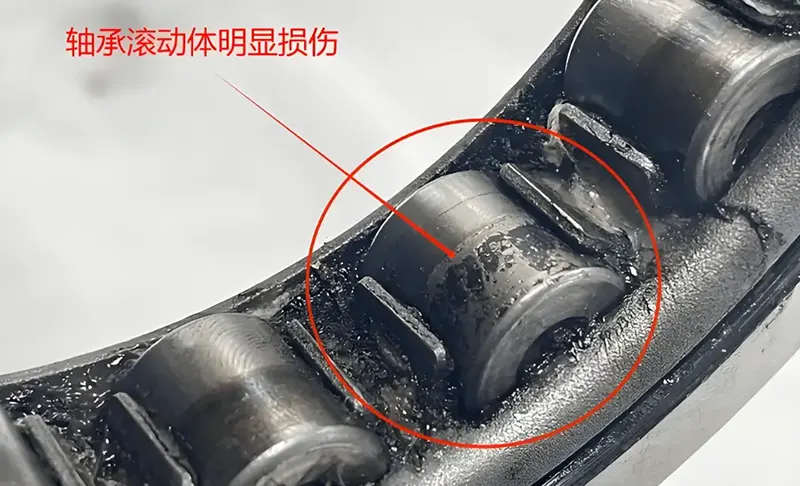
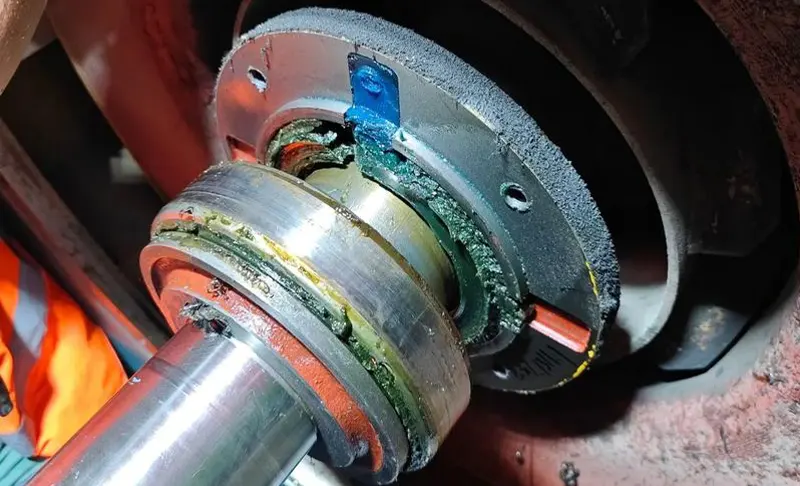
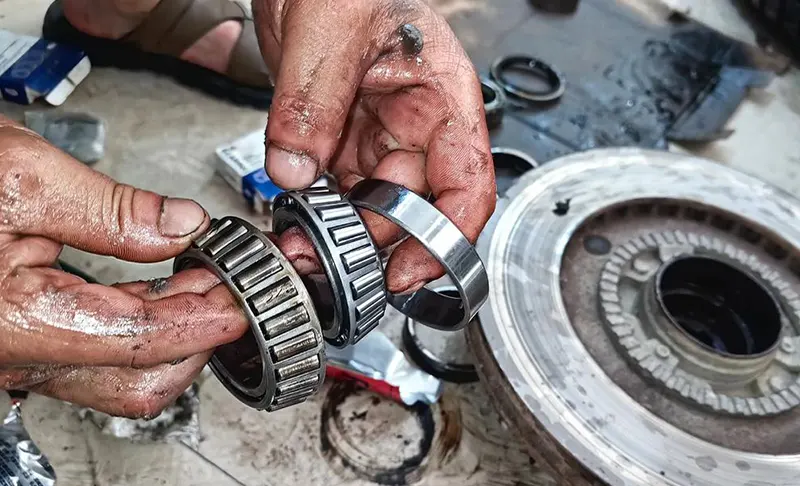
هنگام جداسازی بلبرینگهای غلتکی مخروطی باید از ابزارهای کشش مخصوص استفاده شود و از ضربه زدن به غلتکها یا قفسه خودداری گردد تا از آسیب به غلتکها و مسیرهای غلتش جلوگیری شود. پس از جداسازی، بلبرینگ باید به طور کامل شستشو داده شود تا گریس قدیمی و آلایندهها پاک شوند و سپس بازرسی ظاهری انجام گیرد. در این بازرسی، توجه ویژهای به سطح غلتکها، مسیرهای غلتش حلقههای داخلی و خارجی و همچنین لبهها از نظر وجود پوستهشدگی ناشی از خستگی، اثر فرورفتگی، سوختگی یا ترک میشود. اگر غلتکها دارای پوستهشدگی قابل مشاهده باشند (همانطور که در تصویر نشان داده شده است)، نشان میدهد که بلبرینگ دچار خستگی تماسی شده است و باید ارزیابی شود که آیا قابل تعمیر است یا باید تعویض شود.
دوم: تشخیص سایش مسیر غلتش و فاصله داخلی
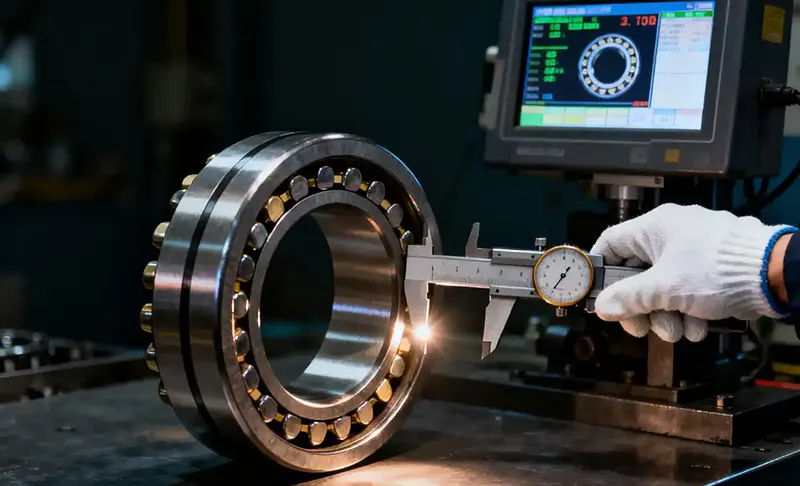
فاصله محوری بلبرینگهای غلتکی مخروطی، شاخص مهمی برای نشان دادن میزان سایش آنهاست. با استفاده از برگههای حسگر یا دستگاه اندازهگیری فاصله مخصوص، مقدار فاصله محوری بلبرینگ را در حالت تمیز و خشک اندازهگیری کرده و با محدوده استاندارد موجود در دفترچه راهنمای فنی تجهیزات مقایسه کنید. اگر فاصله از حد مجاز بالاتر باشد، نشان میدهد که مسیر غلتش یا غلتکها دچار سایش شدید شدهاند و در این صورت بلبرینگ باید به صورت گروهی تعویض شود. برای سایشهای جزئی قابل تعمیر، میتوان با تنظیم ضخامت واشرها، فاصله را بازیابی کرد، اما باید اطمینان حاصل شود که نیروی پیشبار بلبرینگ پس از تنظیم، مطابق با الزامات طراحی است.
سوم: ارزیابی وضعیت قفسه و غلتکها
یکپارچگی قفسه برای قابلیت اطمینان عملکرد بلبرینگ حیاتی است. قفسه را از نظر تغییر شکل، ترک یا شکستگی و همچنین سایش بیش از حد حفرههای نگهدارنده غلتکها بررسی کنید. اگر قفسه آسیب دیده باشد، غلتکها فاصله یکنواخت خود را از دست داده و منجر به عدم تعادل عملکرد یا حتی قفل شدن میشوند. در صورت وجود خراشهای سطحی خفیف یا لکههای زنگ روی غلتکها، میتوان تلاش کرد که با پولیش آن را تعمیر کرد، اما باید میزان برداشت مواد به دقت کنترل شود تا ابعاد اصلی و تلرانسهای شکل غلتکها تغییر نکند.
چهارم: کنترلهای کلیدی در فرآیند مونتاژ
هنگام نصب بلبرینگ جدید یا تعمیر شده، باید تمیزی را به دقت کنترل کرد تا از ورود گرد و غبار یا برادههای فلزی به داخل بلبرینگ جلوگیری شود. در صورت استفاده از فرآیند نصب گرم، حلقه داخلی بلبرینگ را به طور یکنواخت تا دمای ۸۰ تا ۱۰۰ درجه سانتیگراد گرم کرده و با استفاده از ابزارهای مخصوص فشار، بلبرینگ را در محل خود نصب کنید تا سطح انتهایی بلبرینگ کاملاً به شانه شفت بچسبد. پس از اتمام نصب، باید نیروی پیشبار را مطابق با الزامات فنی تجهیزات تنظیم کرده و با چرخش دستی، از روان بودن و عدم وجود گیر کردن بلبرینگ اطمینان حاصل کنید.
پنجم: روانکاری و راهاندازی آزمایشی
گریس متناسب با شرایط کاری را به مقدار ۳۰ تا ۵۰ درصد فضای داخلی بلبرینگ تزریق کنید. در مرحله راهاندازی آزمایشی، باید به مدت حداقل ۳۰ دقیقه با سرعت پایین و بدون بار کار کند و سپس بار به تدریج تا شرایط کاری نامی افزایش یابد و دما و ارتعاشات بلبرینگ به طور مداوم پایش شود. در عملکرد عادی، افزایش دمای بلبرینگ نباید از ۴۰ درجه سانتیگراد بالاتر از دمای محیط باشد و نباید صدای غیرعادی داشته باشد.
تعمیر بلبرینگهای غلتکی مخروطی کاری نسبتاً فنی است و توصیه میشود توسط تکنسینهای دارای صلاحیت حرفهای انجام شود و دستورالعملهای تعمیرات و مشخصات فنی ارائه شده توسط سازنده تجهیزات به دقت رعایت گردد. فرآیند تعمیر استاندارد میتواند به طور مؤثری عمر مفید دوم بلبرینگ را افزایش داده و ایمنی و پایداری عملکرد تجهیزات را تضمین کند.